

Sistemas y tecnologías bien establecidos en la producción de pasta
Las operaciones de molturación del trigo son las mismas, tanto si se trata de trigo duro como de trigo blando. Básicamente, incluyen las siguientes etapas: recepción del grano, prelimpieza en silos, limpieza, acondicionamiento a la humedad adecuada, molturación, almacenamiento, mezcla, transferencia a los medios de transporte o envasado. El diagrama de flujo de un molino de trigo duro difiere del de un molino de trigo blando en que el objetivo es obtener un producto final con un borde afilado, es decir, sémola (que pasa a través de un tamiz con un tamaño de malla de 0,180 mm, máximo 25 por ciento; decreto presidencial nº. 187 de 09/02/2001), mientras que en el molino de trigo blando el objetivo es obtener un producto final con un tamaño de grano reducido, es decir, harina. Por consiguiente, en el molino de trigo duro hay un mayor número de molinos trituradores que en el de trigo blando, donde se prefieren los molinos de remolienda. Como es bien sabido, la máquina característica del molino de trigo duro es el purificador.
Debranning
En las dos últimas décadas, se ha introducido una innovación en el diagrama de flujo del proceso de molienda, aplicable tanto a los molinos de trigo duro como a los de trigo blando, que consiste en una etapa de pretratamiento de la cariópside. Una de las primeras en interesarse por esta técnica fue la empresa canadiense TkacandTimm Enterprises (Port Colborne, Ont.), que había desarrollado un método de “pretratamiento” en una planta piloto, obteniendo varias ventajas sobre los sistemas tradicionales, como una sémola más refinada y mayores rendimientos de extracción, así como un mejor aspecto de la pasta en términos de color, sin afectar negativamente a su calidad de cocción. Además, este método reduce la actividad amilásica de la sémola, responsable de la producción de azúcares reductores. Estos últimos intervienen, junto con los aminoácidos, en la reacción de Maillard durante el secado de la pasta, especialmente a alta temperatura. Los que proponen el sistema Tkac (patente estadounidense) señalan varias ventajas, como mayores beneficios derivados de las características especiales de los subproductos, mayor capacidad de producción de la planta y menor consumo de energía gracias a un esquema de molturación simplificado (Dexter, Martin et al., 1994; De Lisio, 1999). Barilla G. e R. F.lli Spa también había desarrollado un método de descascarillado de la cariópside del trigo duro, con un sistema de abrasión en tres etapas, para producir sémola integral y pasta integral. Este método obtuvo dos patentes internacionales. Una fase de pretratamiento de la cariópside también mejora la calidad de los productos harinosos en términos de seguridad del producto, ya que permite eliminar en mayor medida los contaminantes microbianos, las micotoxinas, los residuos de pesticidas y los metales pesados, en su caso.

A este respecto, se pueden encontrar pocos estudios en la literatura científica. En un experimento realizado por Barroso Lopes et al. 2002, con el fin de mejorar la calidad de la harina, se desbarbaron cultivares de trigo blando mediante equipos de laboratorio e industriales. Se aplicaron diferentes niveles del proceso de eliminación a la parte exterior de la cariópside, que oscilaban entre el cero y el seis por ciento. Los resultados mostraron mejoras en el color de la harina, un aumento del contenido de cenizas, una reducción de la actividad amilásica, así como un descenso del contenido de micotoxinas deoxinivalenol (DON) hasta el 70,6 por ciento.
En otro estudio realizado por Tibola et al. para evaluar el contenido de DON, los compuestos fenólicos y la actividad antioxidante en harina de trigo blando sometida a un tratamiento previo de desbarbado, se sometieron muestras de trigo blando de tres cultivares a un tratamiento previo en un molino de laboratorio para arroz y posteriormente se molieron, con la correspondiente comparación sin desbarbado, en el Lab Mill 3100 de Perten Instruments. En el caso de la producción de harina integral, el tratamiento de desgranado se realizó en 2 niveles, es decir, durante 20 y 40 segundos. Estos tiempos de tratamiento correspondieron a una reducción del peso de la cariópside del 1 y el 2 por ciento, respectivamente. En cuanto a la reducción del contenido de micotoxina deoxinivalenol (DON), se observaron reducciones del 22% para el primer nivel de pretratamiento y del 28% para el segundo nivel en comparación con la referencia no pretratada. En un artículo publicado por Forder (1997), entre otras cosas, se informa de algunos resultados y ventajas con el desramado de cariópsides utilizando el sistema Peritec desarrollado por Satake Uk Ltd.. En cuanto a los residuos químicos, el autor indica que con el sistema Peritec es posible producir harina con niveles de residuos de determinadas sustancias de alrededor del 50% en comparación con los que suelen estar presentes en la harina obtenida por el sistema de molienda tradicional (malatión 0,08 ppm frente a 0,14 ppm; cloropirifos-metil 0,05 ppm frente a 0,08 ppm; bromo 2,0 ppm frente a 4,0 ppm). En aquella época, varios institutos de investigación, entre ellos el Parco Scientifico e Tecnologico del Molise (Pst), en colaboración con la Universidad de Molise (Cubadda, Marconi et al.), la Universidad de Milán (Pagani et al.), el Grain Research Laboratory de la Canadian Grain Commission (Winnipeg, MB) (Dexter, Marchylo et al.) llevaban a cabo actividades de investigación y ensayo sobre los procesos de desgranado y abrasión de la cariópside.
Debranning – el método Pst: pruebas
En el Pst se llevó a cabo una experimentación conjunta con varios socios para investigar diversos aspectos y resultados que pueden obtenerse con el proceso de pretratamiento de la cariópside, incluidos los niveles de abrasión de la cariópside considerados más adecuados, los rendimientos de la molienda, las características de calidad de los productos y subproductos de la harina, así como la producción de pasta. En concreto, la experimentación se llevó a cabo utilizando el laboratorio y las plantas piloto de la Pst, y como terceros contratistas , , los laboratorios de la Università del Molise , el laboratorio y las plantas de Bühler spa (Uzwil-Suiza) y una planta de molienda industrial de Bühler (antiguo molino de trigo duro para La Molisana Spa, Campobasso). En el Pst, se llevó a cabo un perlado previo de las cariópsides en 5 niveles diferentes (3, 6, 9, 12 y 15 % de residuos) mediante una máquina de desgranado por abrasión Namade, seguido de una molienda mediante un molino experimental Bühler Mlu 202 utilizando trigo duro nacional y australiano. Se realizaron pruebas microscópicas simultáneas en secciones de cariópside para seguir las etapas de eliminación de las capas externas del pericarpio y de la capa de aleurona.

Los resultados de la experimentación
Se efectuaron análisis químicos y reológicos de la harina y los productos intermedios; no se observaron variaciones significativas en los parámetros ensayados, salvo en el contenido de fibra alimentaria y cenizas, que disminuía a medida que aumentaba el nivel de tratamiento perlante de las cariópsides. Sobre la base de los resultados preliminares, se realizaron en Bühler pruebas de perlado industrial a dos niveles (6,4 y 10,3%) utilizando una máquina industrial de desbriznado seguida de una molturación mediante una instalación compacta de tipo industrial con una capacidad de trabajo de 200 kg/h. Para la prueba se utilizó el mismo trigo duro nacional empleado en los estudios realizados en Pst.
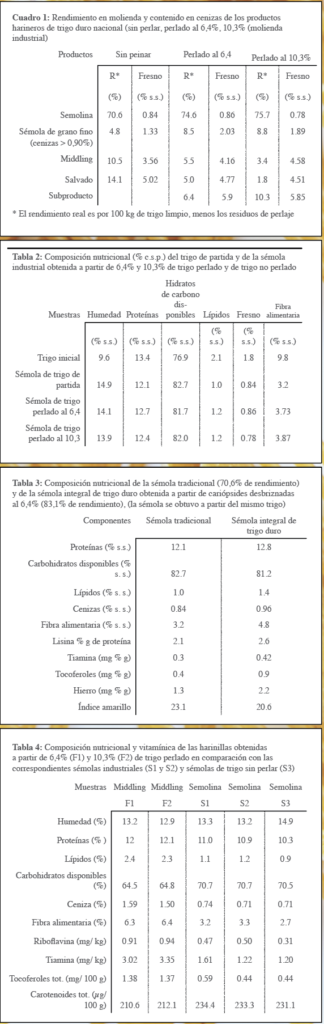
Junto con las pruebas de desgranado, se realizaron pruebas microscópicas en las secciones de cariópside para controlar el proceso y evitar la eliminación excesiva de la capa de aleurona, rica en nutrientes. Las pruebas industriales confirmaron en gran medida lo que se había puesto de relieve con las plantas piloto de Pst. El trigo duro nacional, sin descascarillado previo, se molió en el antiguo molino industrial de trigo duro Bühler de la balneario de La Molisana, con una capacidad de trabajo de 300 t/24h y equipado con un diagrama de flujo de molienda tradicional compuesto por seis molinos de quebrado, seis molinos de desencajado y dos molinos de remolienda. La tabla 1 presenta los rendimientos de la molienda industrial, de los que se desprende que es posible aumentar el rendimiento de sémola en 4-5 unidades con el perlado de la cariópside en comparación con el sistema tradicional sin perlado y, en consecuencia, es posible reducir la cantidad de subproductos, es decir, salvado y harinilla que se derivan de ella.
Composición y aspectos nutricionales
El cuadro 2 muestra la composición nutricional de la sémola obtenida mediante el perlado de la cariópside, cuyo contenido en fibras y proteínas es ligeramente superior al de la sémola convencional.
Aplicar el tratamiento de abrasión perlada antes del proceso de molturación permite al molino diferenciar los productos harinosos en función de la demanda del mercado. Por ejemplo, es posible obtener un producto de harina integral de trigo duro con un contenido en cenizas superior al límite legal nacional del 0,90% s.s., pero con una composición en macro y micronutrientes mejor que la sémola refinada y con rendimientos imposibles de alcanzar con la molienda tradicional (83,1% frente a 0,5% s.s.). 70,6%) (Tabla 3).
Con esta nueva técnica de molturación, se pueden obtener sémolas finas (middlings) que presentan propiedades nutricionales interesantes, en comparación con las sémolas correspondientes obtenidas a partir de trigo perlado y no perlado, ya que contienen cantidades significativamente más elevadas de fibras alimentarias y de macro y micronutrientes, en particular vitaminas del grupo B y tocoferoles (constituyentes de la vitamina E), (Tabla 4). Las harinillas pueden representar una oportunidad para que las empresas transformadoras diferencien sus productos, ya que estos ingredientes pueden utilizarse para producir pasta funcional.
Nuevo diagrama de flujo de Molienda
La experimentación condujo a la identificación de un nuevo diagrama de flujo de molturación de cariópsides, tal como se muestra en la figura 1. Si se pretende producir sémola integral de trigo duro, es necesario introducir algunas variaciones en el diagrama de flujo de la figura 1, ya que el tiempo de acondicionamiento inicial se reduce a unas 3 horas, el grado de perlado del 9-10 por ciento desciende al 6 por ciento y, por último, debe integrarse una fase de tamizado para eliminar las partículas gruesas de salvado.
Características de calidad de la pasta
Con la sémola obtenida por abrasión previa de la cariópside, se elaboró pasta con las plantas piloto Pst cuyas características de cocción (Tabla 5), evaluadas mediante análisis sensorial y métodos químicos, resultaron similares a las obtenidas con la sémola tradicional. En cambio, el color, definido por la medición del índice de amarillo, era ligeramente inferior en la pasta producida a partir de sémola integral de trigo duro.
La tabla 6 muestra la composición nutricional de la pasta elaborada a partir de sémola tradicional y de sémola integral de trigo duro; se observa que esta última, obtenida mediante el desgrasado de la cariópside, permite aumentar el nivel de proteínas y, sobre todo, de fibra alimentaria del producto elaborado en comparación con la pasta de sémola tradicional.

La investigación concluyó que la inclusión de una etapa de pretratamiento de cariópsides permite simplificar los diagramas de flujo de la molienda industrial, aumentar la capacidad de producción de un molino tradicional en el mismo espacio disponible y reducir la inversión necesaria en determinadas máquinas (laminadoras, cepilladoras, depuradoras, etc.) para las nuevas plantas.
Otras propuestas industriales
A nivel industrial, algunas empresas constructoras de plantas habían desarrollado sistemas de descortezado, Satake Corporation había desarrollado el método “Peritec'”; Berga-Sangati había desarrollado una máquina de descortezado vertical en húmedo con una unidad insertada más compleja llamada Unidad Kombi (De Lisio, 1999). Bühler Spa y Ocrim Spa también habían introducido en el mercado sus equipos de descascarillado de trigo.
Molienda de piedra
Las campañas de información de organizaciones e instituciones nacionales e internacionales destinadas a orientar el consumo hacia una dieta más sana que favorezca, entre otros, los alimentos con mayor contenido en fibra y vitaminas, las actividades de investigación en el sector de la nutrición, la promulgación de reglamentos comunitarios que permiten el uso de declaraciones nutricionales y de propiedades saludables en los alimentos, etc., son algunas de las razones que han provocado en los últimos años un aumento de la demanda de alimentos saludables por parte de los consumidores, con preferencia por los alimentos a base de cereales integrales. Para responder a la demanda de los consumidores, los fabricantes de plantas, los usuarios de cereales y los transformadores se han organizado para redescubrir otra técnica ancestral, la molienda a la piedra, que permite elaborar productos harinosos que contienen todos los constituyentes nutritivos que puede encontrar la cariópside. La molienda a la piedra permite producir sémolas enteras de trigo duro que cumplen los requisitos de la normativa vigente y pueden utilizarse para la producción de pasta (Decreto Presidencial de 09/02/2001, nº 187; Decreto Presidencial de 05/03/2013 nº 41).
Consideraciones
La normativa actual que regula la producción y comercialización de harinas y pastas alimenticias debería actualizarse en algunos aspectos. Concretamente, teniendo en cuenta los efectos fisiológicos y sanitarios reconocidos de la fibra alimentaria y en aras de una mayor transparencia para los consumidores, la clasificación de los productos de harina y pasta de trigo duro debe incluir el parámetro de fibra para la sémola de trigo duro integral y la pasta de sémola de trigo duro integral. Algo similar debería hacerse extensivo a la clasificación de productos de harina integral de trigo blando y al producto transformado de mayor consumo, como el pan. Recientemente, la “Whole Grain Initiative”, una asociación entre organizaciones y expertos que llevan a cabo diversas iniciativas en el sector de los cereales integrales, elaboró una definición de “cereal integral” y “alimento integral”, con el acuerdo de las partes interesadas. Ambas definiciones se muestran a continuación:
“Los granos enteros consisten en cariópsides/semillas no dañadas, molidas, trituradas, en copos o procesadas de cualquier otra forma, una vez eliminadas las partes no comestibles, como las glumas y las envolturas de las semillas; todos los componentes anatómicos, incluidos el endospermo, el germen y el salvado, deben estar presentes en las mismas proporciones correspondientes que la cariópside/semilla entera“;
“Un alimento integral debe contener al menos un 50 por ciento de ingredientes integrales en peso seco. Los alimentos que contienen entre un 25 y un 50 por ciento de cereales integrales en peso seco pueden indicar la presencia de ingredientes integrales en la parte frontal del envase, aunque no pueden definirse como “integrales”.
Además, se recomienda que “el porcentaje de ingredientes integrales en los alimentos se indique en el etiquetado de la parte frontal del envase para garantizar prácticas justas en el comercio de alimentos y facilitar la comparación de productos a los clientes”. En mi opinión, como complemento a las propuestas promovidas por la “Whole Grain Initiative”, sería conveniente recomendar que la cantidad de fibra dietética, expresada en gramos y contenida en 100 gramos de producto (o con una redacción similar), se indicara también en la parte frontal del envase de un alimento integral.
Referencias disponibles previa petición
por Luigi De Lisio, Responsable de calidad, Colavita S.P.A